Silk screen print
シルクスクリーン印刷について
シルクスクリーン印刷は
<<様々な場面で>>
ノベルティ商材・販促物・記念品・雑貨品・土産物・コンサート グッズ
試作品・サンプル見本品、商品開発 etc
<<幅広い素材に>>
プラスチック樹脂・シリコン樹脂・金属・木・コルク・硝子・陶磁器
綿・絹・麻・ポリエステル・ナイロン etc
工業製品の小さな部品から大きな完成品
アクリル・塩ビ等の材料から既製品に至まで活躍の場は広く
商品企画を現実のかたちにするお手伝いに活躍します
企業・団体・個人を問わず
シルクスクリーン印刷のご用命 承ります
印刷の種別=孔版印刷
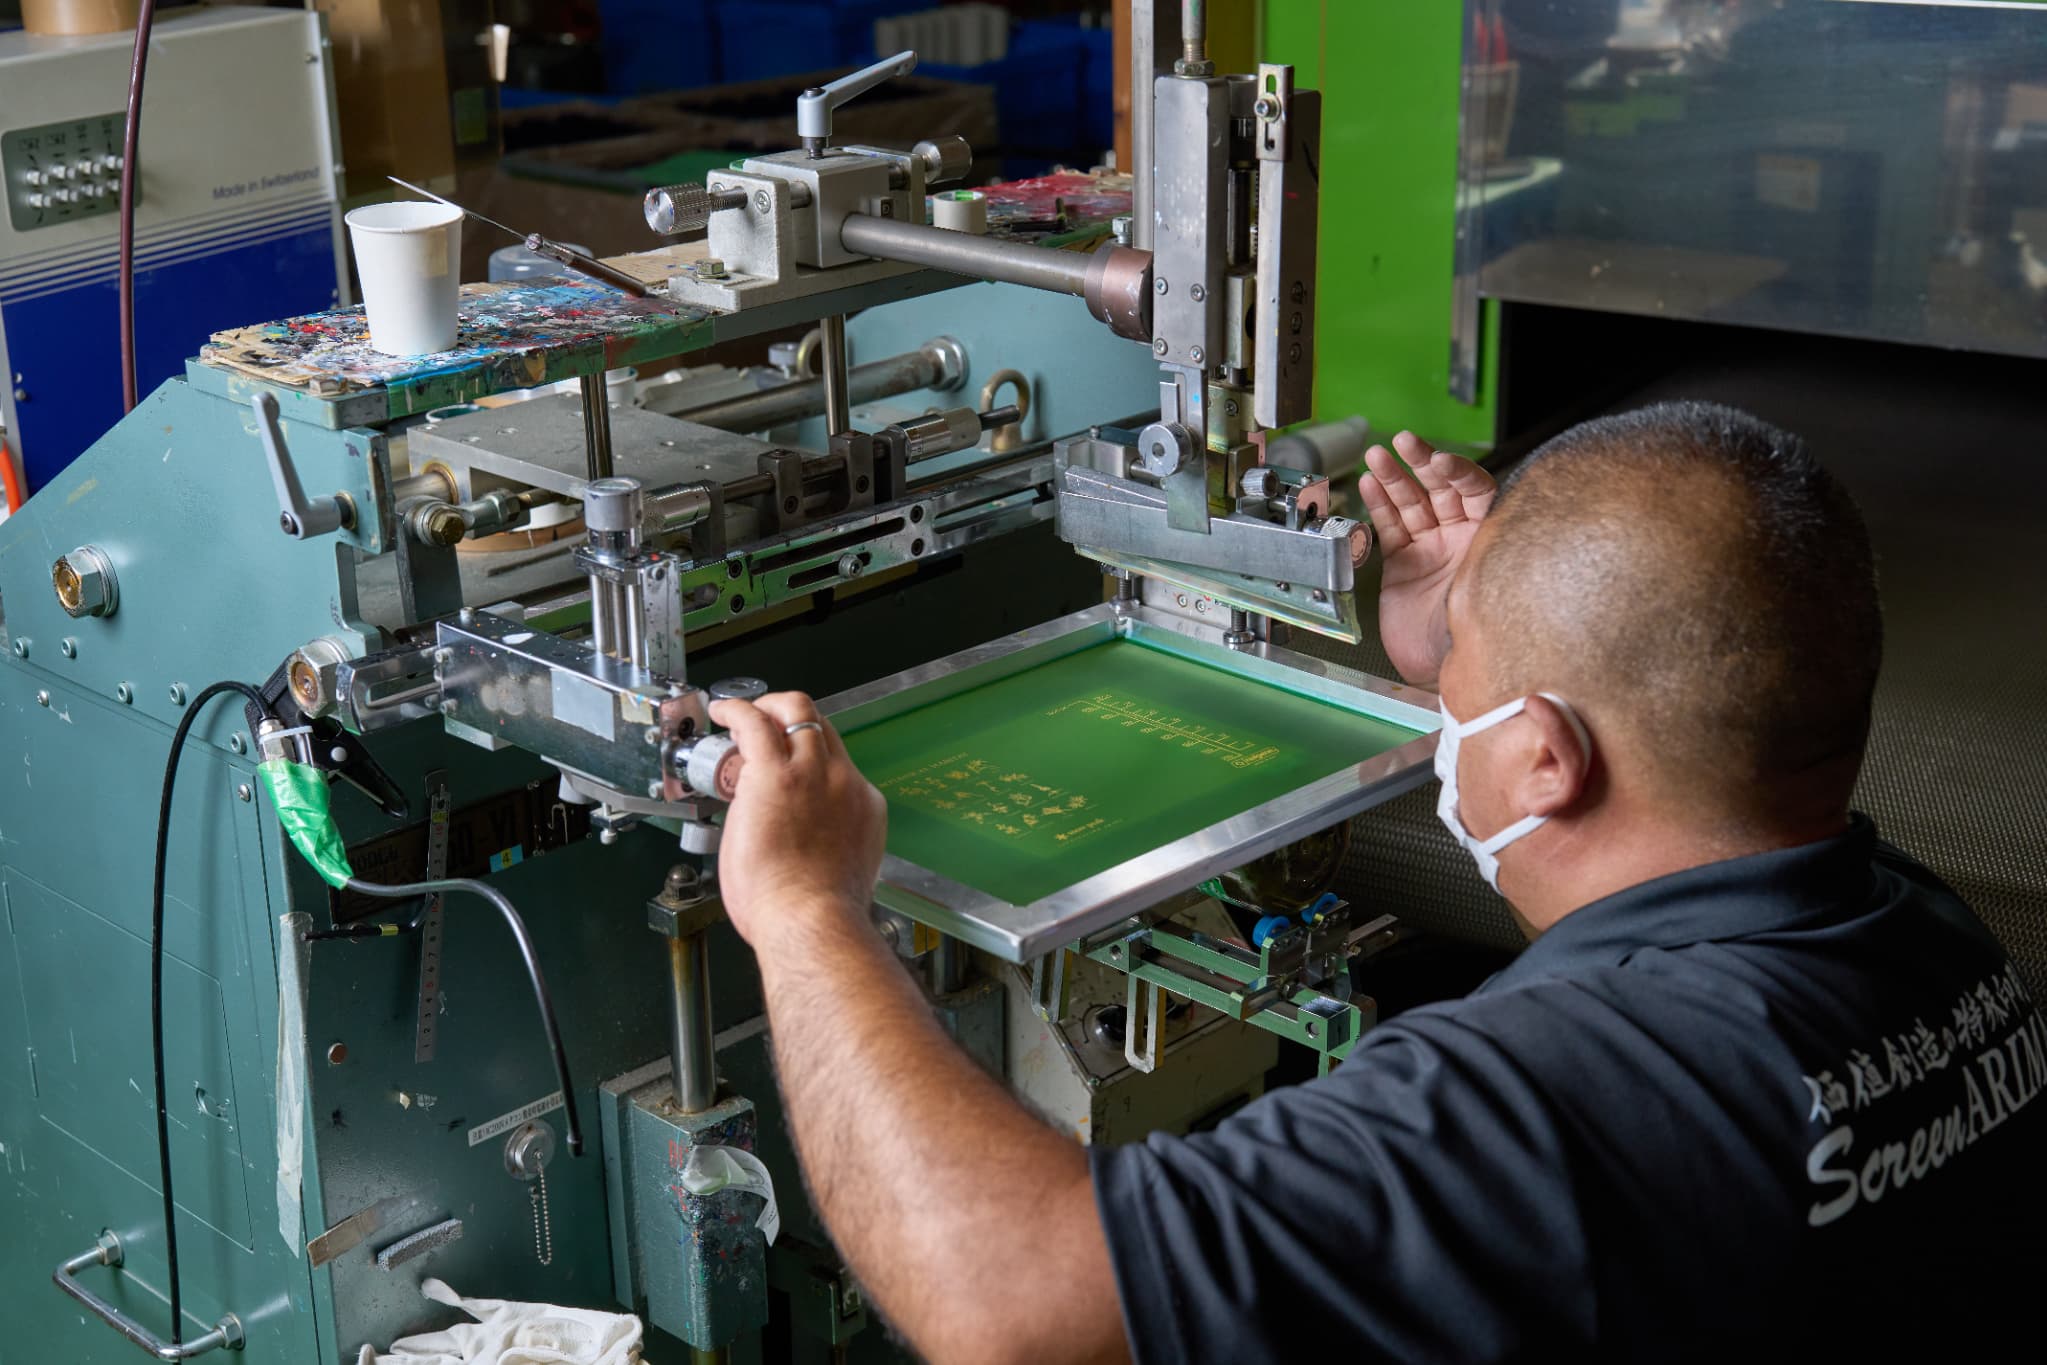
枠(アルミ・木製等)に、シルク(絹)の布をスクリーン(編み目の幕)として張ったものを版として使用することから <シルクスクリーン印刷>と呼ばれます。 正式には、シルクスクリーンプロセス印刷と言うそうですが、シルク印刷。スクリーン印刷等略されて呼ばれる事も多いようです。芸術の世界ではerigraphy (セリグラフィ)等とも呼ばれるようです。
現在はシルク(絹)より細く丈夫なナイロン・テトロン・ステンレススチール等が使用されています。
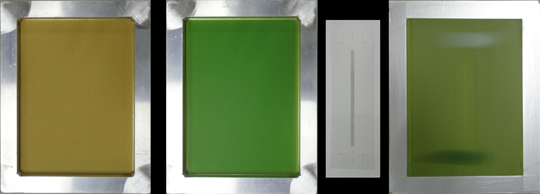
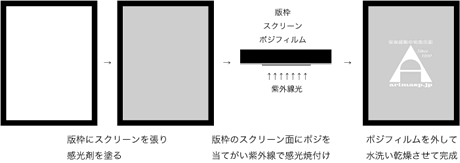
製版手順
1 アルミ(もしくは木)製の枠を用意し 適度なメッシュ布(*1)を均一に張る
2 感光乳剤を均一に適度な厚み(*2)に塗る
3 ポジフィルム(*3)を密着させ、紫外線露光
4 ポジフィルムを外し、水スプレーで非感光部の乳剤を除去。乾燥させ、ピンホール等の確認し最後に二次露光で完成
印刷手法
版のパターン(原稿)部以外を塞ぎ、パターン(原稿)部のみ抜けたメッシュ(布の編み目)からインキをスキージー(へら:squeegee)でワーク(被印刷物)に掻き落す印刷手法で、その<起源>は 日本の友禅染にあり、海外に渡り、日本に還って来た時には今の形になっていたとされます。
印刷可能な素材
プラスチック樹脂・シリコン樹脂・金属・木・硝子・陶器・革・布等幅広く、水と空気以外は何にでも印刷可能等と言われたりもしますが、材質によっては、前処理(フレーム処理等)や高温乾燥処理等が必要とされ密着の約束の出来ない場合もあります。
印刷可能な形状
平面部はもとより、筒状の曲面部にも印刷可能です。
特徴
極めて原始的な印刷手法ではあるが、素材に合ったインキの選択と色の調合により、多岐にわたった素材に対応し、部品から既製品に至る幅広い場面で印刷が可能です。
他の印刷等と比べ、インキの膜厚があるため、下生地色の影響を受ける場合もありますが、比較的影響を受けにくく指定色での印刷が可能です。
インキ
希釈媒体が溶剤の油性・希釈媒体が水の水性・ラバー・紫外線(UV)照射で硬化乾燥処理が必要な UVインキ等があり 常温乾燥タイプ・高温乾燥タイプ・紫外線硬化タイプ等がありますが それぞれ対応した素材との相性や特性があるため、インキの選択は素材・使用目的等で選択します。
◯ カラーインキ
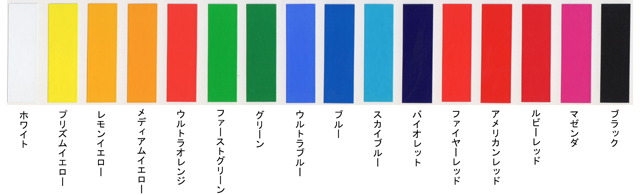
インキメーカー 更には、インキの種類によっても異なりますが、スタンダードカラー(基本色)は、インキ色に限りが有り、特色指定色は、基本的にスタンダードカラーを混ぜ合わせて調色します。
色の指定は、Dicカラーガイド又はPantone色見本 等のカラーチップ(カラー番号)で指示される事が多いのですが、見本となる印刷物等からも対応可能です。
都度調色となりますので、リピート、通年通しての同色印刷等があらかじめ事前にわかる場合は、必要予定量を調色が理想です
下地の色によって影響を受ける場合が有りますので、同じ色で印刷しても微妙な違いが出る場合があります。
◯金・銀
金は真鍮を 銀はアルミを粉末にしたものをベース(メジューム)に混ぜに使用します。
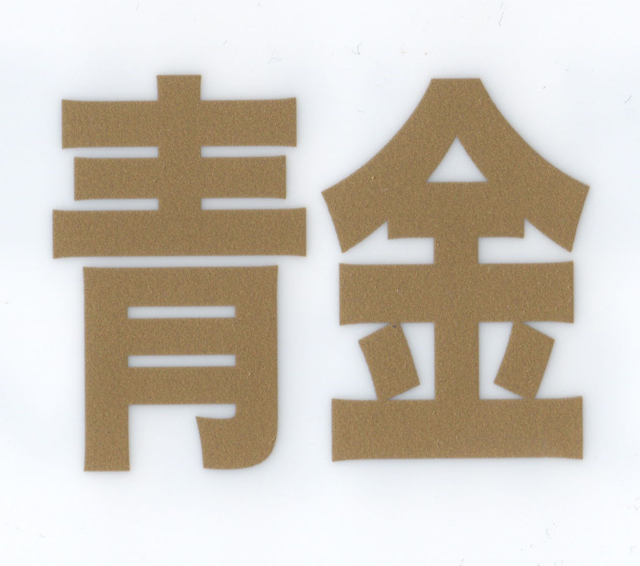
青金
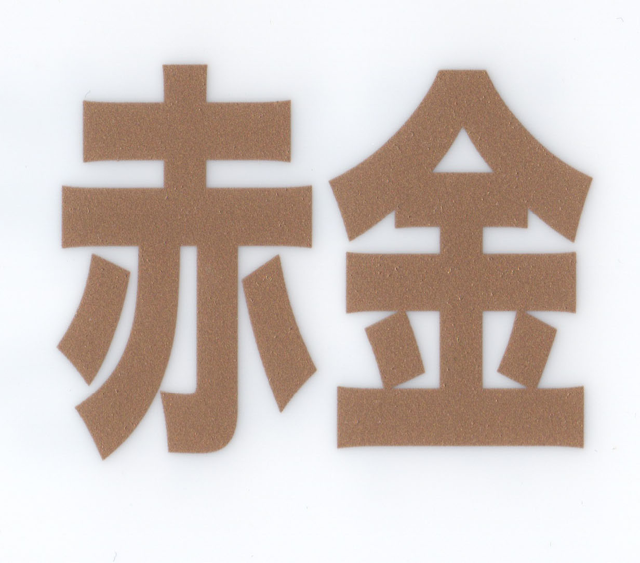
赤金
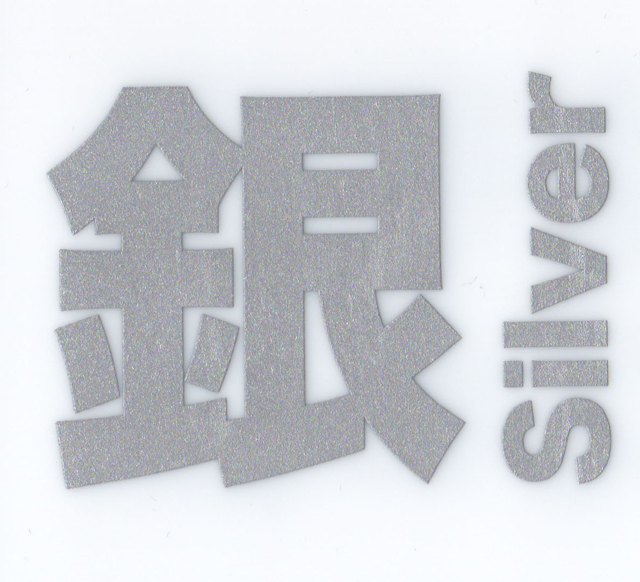
銀
◯ 特殊インキ
・紫外線で感応して変色するもの
・温度で変化で変色するもの
他にも、
・リフレクト(反射)・蛍光・畜光
・ラメやサンドブラスト調の仕上がりになる物
等々、多種多様に有るのだが 対応素材が限られていたり、お客様にご負担頂く必要があったりしますのでご相談下さい。
多色印刷
シルクスクリーン印刷・パッド印刷の多色印刷は、1 色毎に版を使用し色を重ねて印刷します。
1 色目印刷 → 乾燥 → 2色目印刷 → 乾燥→ 3色目印刷・・・・
といった様に印刷後、乾燥させ、再度同じ位置にワーク(被印刷物)を置き戻せる事が条件となります。
布物等の様に一旦テーブルから外してしまうと 2 度と同じ位置に置き戻せない様なものは、テーブルごと移動させる(弊社使用のターンテーブル式)方法や、版を動かして行く方法(長台印刷)等があります。
網(グラデーション)印刷
網点印刷により、1色印刷でも色の濃淡を表現し、グラデーションを印刷が可能です その際の線数は、ワーク(被印刷物)と使用する版、インキ等にもよりますが 65 〜120 線程度です。
線数は、1 インチに並ぶ網点の線の数で示したもので数値が大きいほど精度が高くなります。
単位は「線」または「lpi」を用い、印刷物で一般的に使用されている線数は、 新聞で 60 〜 80 線、雑誌などで 100 〜 150 線、カタログなどで 150 〜 200 線です。
フルカラー印刷
パターン(原稿)を4色分解し、C (Cyan) M (Magenta) Y (Yellow) K (Key Plate) の 4色のプロセスインキで 網点印刷を重ねる事でフルカラー印刷も可能です
フレーム処理
前処理等ともいいますが、印刷前にガスバーナー等でワーク(被印刷物)の表面をあぶり酸化させることで、インキの密着を促すフレーム処理を必要とする場合があります。
PP・PE 等が代表的な素材で処理 PP・未処理 PP 等と表現され、未処理 PP では使用できるインキが制限されたり、全くインキが密着しなかったりします。
弊社では、プロパンガスによるフレーム処理とイトロガスによるフレーム処理の2通りを採用しています。
※ フレーム処理の過程を工場見学(動画)で紹介しています。
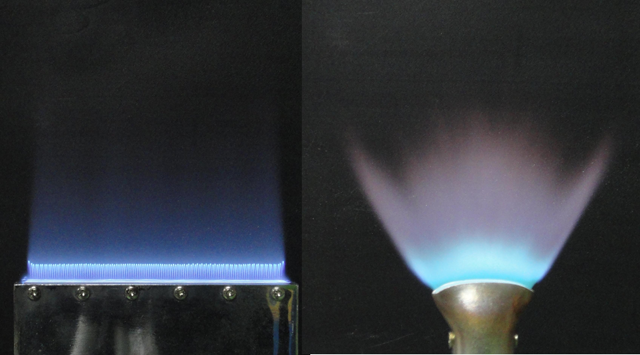
フレーム処理
左=プロパンガス炎
右=イトロガス炎
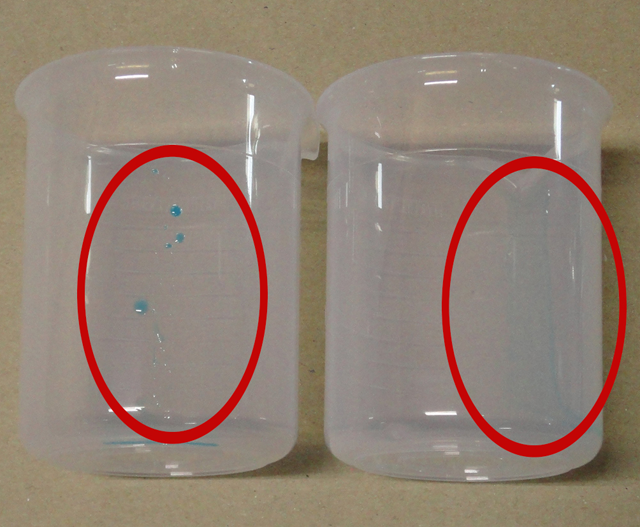
(濡れ度チェック)
左=未処理
右=フレーム処理後
乾燥処理
1 常温で自然乾燥するもの
2 100~150 度の温風乾燥が必要なもの
3 温風乾燥で密着が高まるもの
4 UV 紫外線(UV)照射により硬化乾燥するもの 等があります。
*硝子等は 600 度からの高温乾燥が必要となる場合があり、専門の設備を持った同業者に外注の場合も有ります 。
*1 メッシュについて
シルク版は1インチに何本の糸が編み込まれた生地を使うかで、その細かさが違ってくると同時に、印刷のインキの厚み等が違ってきます。
通常65メッシュ~350メッシュ程度が使われます。
一般的に布物等への印刷は、目が粗く(65~200程度)、プラスチック樹脂等へは、目が細かいのもが使われます(150~350程度)。
*2 乳剤厚について
通常6~13μ(メッシュの細かさに準ず)
*3 ポジフィルムについて
透明のフィルムにパターン(原稿)部のみ非通過光性の黒い膜のついたもの。
Silk screen print
シルクスクリーン印刷
成型品への平面印刷、曲面印刷、自動機によるUVインキを使った回転曲面印刷
トートバッグ、Tシャツといった布ものに水性、油性ラバー印刷
特色単色印刷はもとより、多色、フルカラー印刷対応致しております
文字通り、平面部分に印刷を施します。
条件としては、原則として
・1 印刷部が平面である事
・2 印刷面を水平に保ち固定出来る事
・3 印刷面に突起物等の無い事
等があげられます。
印刷手順
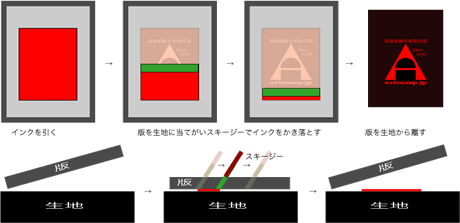
1 テーブルに治具(*1)を固定し、治具にワーク(被印刷物)をセット
2 版をあてがい、版上でスキージーを滑らせインキを掻き落す
3 版を離して、ワーク(被印刷物)を取り出し 乾燥させて完成
ワーク(被印刷物)を回転させながら曲面部に印刷を施します。
条件としては、原則として
・1 ワーク(被印刷物)形状が円筒(円柱)状である事
・2 印刷面を頂点とし、一定位置に保ち回転させられる事
・3 成型に歪みが無い事
等があげられます。
ワーク(被印刷物)を固定、回転させるにあたり
・1 ワーク(被印刷物)をコロ(ローラー)の上に置いて一定位置で回転させる
・2 ワーク(被印刷物)の構造を利用して一定位置で回転させる
等を行います。
・ボトル底面切れ込みの画像
マグカップの取手部やボトルの底面の切れ込み(写真参照)等を利用したりしますが、 それらが無い場合、微妙な位置合わせが出来ず、多色印刷が出来なくなる場合があります。
(センサーで印刷位置を計測し多色印刷可能にするシステムも存在しますが、弊社では設備が無く外注となってしまいます)
※ マグカップの印刷過程を工場見学(動画)で紹介しています。
ワーク(被印刷物)を回転させながら曲面部にフレーム処理後、
印刷を施しUV照射乾燥し完成させます。
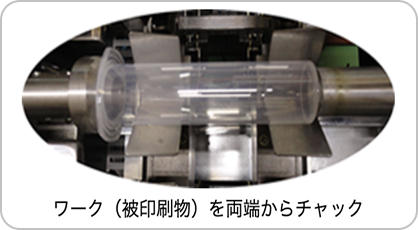
ワーク(被印刷物)を両端からチャック。条件としては、原則として
・1 ワーク(被印刷物)形状が円筒(円柱)状である事
・2 ワーク(被印刷物)を両端からチャック(押さえ)し、一定位置に保ち回転させられる事
・3 成型に歪みが無い事
等があげられます。
機械の設定に手間がかかりますので、小ロットの商品の対応には不向きです。
※ シリンジ(注射器)の印刷過程を工場見学(動画)で紹介しています。
テーブルに糊を利かせ、ワーク(被印刷物)生地(Tシャツ/トートバッグ等)布ものを、 テーブルに張り付けて印刷をします。
条件としては、原則として
・1 よれや折癖が無い事
・2 縫い合わせ部等をまたがない事
・3 突起物等が無い事
等があげられます。
また、2重になっていたりテーブルに糊付けの利かない物は無理な場合があります。
*1 治具について
印刷対象物を一定の位置に固定する為のもので、ワーク(被印刷物)の形状等によっては専門の業者に有料で作製の必要が有る場合があります。
Pad print
パッド印刷
パッド印刷はシルクスクリーン印刷と並んで多種多様な場面と材料に印刷が可能
インキの膜厚が薄い、ベタ斑が出易い、 印刷面積に制限が有る等
難点がある反面で平面・曲面だけではなく球形・波状形・凹凸部等幅広い形状に対応でき
特に、細かい原稿の再現性には目を見張るものが有りシルクスクリーン印刷との併用で
更に加工対応可能なアイテムが増えるとともに完成度を高めます
企業・団体・個人を問わずパッド印刷のご用命を承ります
スチール版・樹脂版等にパターン(原稿)をエッチング(細かな凹部を施した)された平版を使用します。
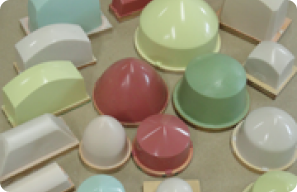
シリコンパッド各種転写体としてシリコンゴムパッドを使用する事からパッド印刷と呼ばれます。
シリコン印刷、タコ印刷、タンポ印刷(ドイツのタンポプリント社が工法を発明した元祖である為)等と呼ばれたりもします。パット印刷と呼ぶ方もおられるようですが、正式にはパッド印刷のようです 。
印刷手法
シリコンパッドを転写体として、平版の凹部に残ったインキをワークに転写する印刷手法です。
印刷可能な形状
平面部・筒状の曲面部はもとより球形・波形状のものにもシリコンゴムが当たる形状であれば印刷が可能です。
特徴
印刷膜厚がスクリーン印刷の約1/5(2~5μ)と薄いため、下地色の影響を受けやすく、また、ベタ面は斑が出やすくなります。反面、細かい文字の再現は得意で、細かい網点(最高で225線)印刷も可能です。
使用する版のサイズの規格もあり、弊社で使用する機械にセットできる版サイズは100mm角であり、その中でも印刷パターン(原稿)として使用できる範囲はπ50mm程度が安全圏となり、最大でもπ70mm程度と制限されます。
インキ
希釈媒体が溶剤の油性・硬化処理が紫外線の UVインキ等があり 常温乾燥タイプ・高温乾燥タイプ・紫外線硬化タイプ等がありますが それぞれ対応した素材との相性や特性があるため、インキの選択は素材・使用目的等で選択します。
◯金・銀
金は真鍮を 銀はアルミを粉末にしたものをベース(メジューム)に混ぜて使用します。
印刷手順
1 版全体にインキを引く
2 ブレードで版上の平面部のインキをそぐ
3 版にシリコンパッドを押し付けて版の凹部に残ったインキをシリコンパッドで受ける
4 シリコンパッドをワーク(被印刷物)に押し付け、シリコンパッドに付いたインキをワーク(被印刷物)に転写
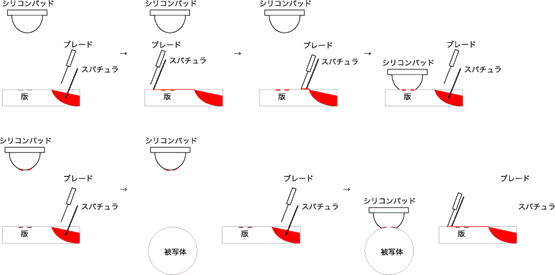
平面部、湾曲部、波状部、凹凸部に印刷を施します。
条件としては、原則として
・1 成型が確かな事
・2 印刷部を天面にして、一定に固定できる事
・3 印刷パターン(原稿)サイズが小さい(π 60mm 程度)事
等があげられます。
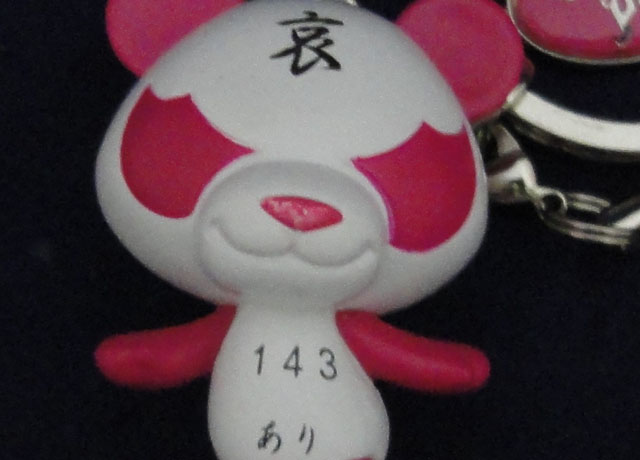
多色印刷
シルクスクリーン印刷・パッド印刷の多色印刷は、1 色毎に版を使用し色を重ねて印刷します。
1 色目印刷→乾燥→2 色目印刷→乾燥→3 色目印刷・・・・ といった様に印刷後、乾燥させ、再度同じ位置にワーク(被印刷物)を置き戻せる事が条件となります。
同じ位置に置き直しが出来る物であれば、何色でも多色印刷が可能となります。
勿論、CMYKフルカラーも可能です。
色生地には、白べた+CMYKフルカラーも可能になります。
9色、10色といった事も可能ですが、単色印刷の工程の繰り返しとなりますので時間と費用は、単純に9倍、10倍になるものと捉えてください。
網(グラデーション)印刷
網点印刷により、1色印刷でも色の濃淡を表現し、グラデーションの印刷が可能です。
その際の線数は、ワーク(被印刷物)と使用する版、インキ等にもよりますが、65線〜220線程度です。
線数は、1 インチに並ぶ網点の線の数で示したもので数値が大きいほど精度が高くなります。
単位は「線」または「lpi」を用い、印刷物で一般的に使用されている線数は、 新聞で 60〜80 線、雑誌などで 100〜150 線、カタログなどで 150〜200 線です。
平面部、湾曲部、波状部、凹凸部に4c までのカラー印刷を施します。
条件としては、原則として
・1 成型が確かな事
・2 印刷部を天面にして一定に固定できる事
・3 印刷パターン(原稿)サイズが小さい(π 60mm 程度)事
等があげられます。
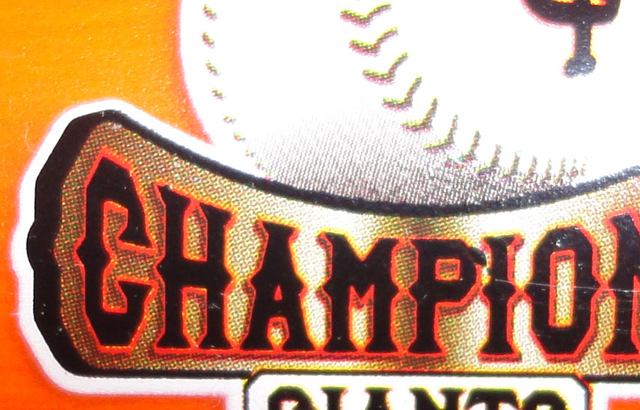
多色印刷
球形等で、一旦、治具から外してしまうと 2 度と同じ位置に置き戻せない様なものは、基本的に治具をセットしたテーブルごと動かす連動機対応となります。
弊社では、ターンテーブル式の4色連動パッド印刷機での対応となります。
フルカラー印刷
パターン(原稿)を色分解し、C (Cyan) M(Magenta) Y (Yellow) K (Key Plate) の 4 色のプロセスインキで 網点印刷を重ねる事でフルカラー印刷も可能です。
但し、弊社の設備は4色連動機ですので白生地への印刷が前提となります。